新闻资讯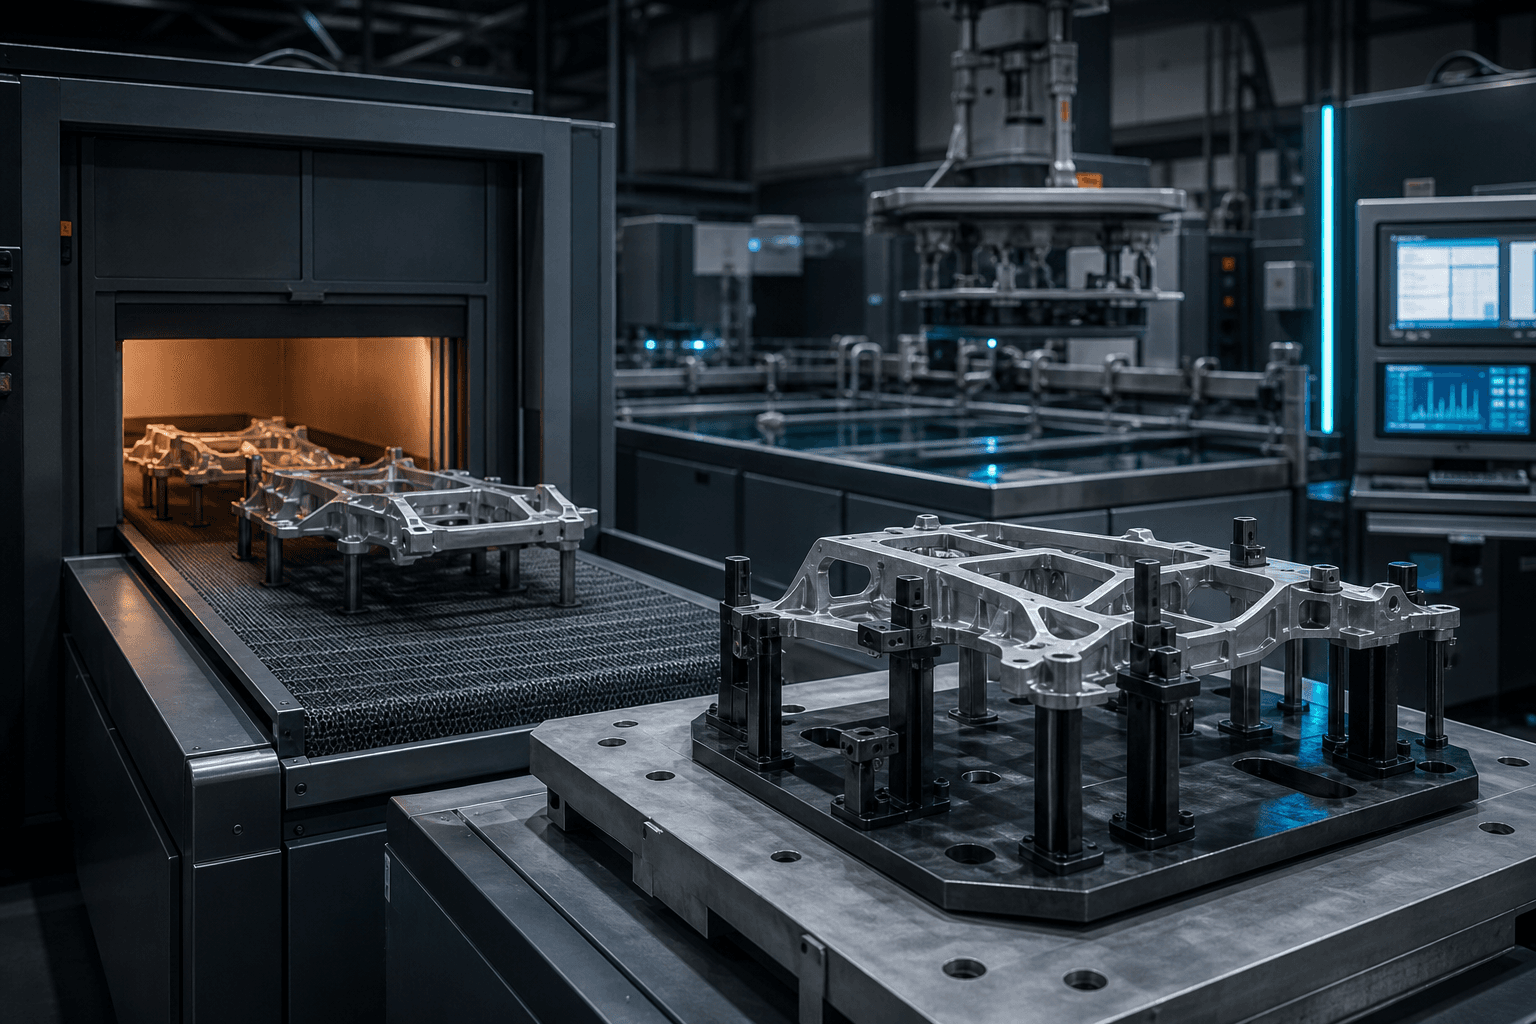
2026/8/7· 作者 Matrix Mg 技术团队· 审核 Matrix Mg 编辑团队
镁合金铸件热处理为何变形开裂?固溶、淬火与时效控制
解析镁合金铸件在固溶、淬火和时效中的起泡、翘曲、裂纹与性能离散,说明装炉、支撑、温度均匀性和热处理前孔隙验证。
镁合金铸件热处理后的翘曲、裂纹或表面起泡,通常不是单一“温度太高”造成,而是铸件孔隙、壁厚差、残余应力、支撑、炉温均匀性、转移时间和冷却强度共同作用。尤其是常规高压压铸件,内部卷气在加热时膨胀,可能导致起泡甚至开裂。
三个阶段分别控制什么
| 阶段 | 目标 | 主要风险 |
|---|---|---|
| 固溶 | 溶解可强化相并均匀组织 | 过烧、晶界熔化、气孔膨胀、变形 |
| 淬火/冷却 | 保留过饱和状态 | 热应力、裂纹、翘曲、局部冷却不一致 |
| 时效 | 析出强化并稳定性能 | 欠时效、过时效、炉温与批次差异 |
并非所有镁合金都采用同一制度,也并非所有铸造工艺都适合高温固溶。热处理方案必须对应具体牌号、铸造方式和规范状态。
变形从哪里来
壁厚不均会形成不同加热和冷却速度;浇口、溢流切除与机加工会释放残余应力;装炉支撑位置不当可能在高温下让薄壁自重变形;淬火流场不均则产生温差应力。用强力夹具“压住”尺寸,可能转而制造局部应力和裂纹。
热处理前先做工艺可行性验证
对压铸件,应通过真空曲线、CT、密度或代表性剖切判断孔隙水平;对砂型、重力或挤压铸件,应确认浇冒口去除、热节和补焊状态。首批样件用热电偶记录零件真实升温和冷却曲线,而不是只读取炉温。
量产控制清单
- 炉温均匀性、系统准确性与校准状态;
- 装炉方向、装载量、间距和支撑治具;
- 保温计时起点与零件温度确认;
- 出炉到冷却的转移时间和冷却介质状态;
- 尺寸测量的回稳时间、基准与支撑;
- 硬度、拉伸、显微组织和电导/其他过程指标;
- 返工、重复热处理和补焊件的限制。
变形后可以直接矫形吗?
需先确认矫形温度、应变量和裂纹风险,并验证矫形后残余应力、尺寸稳定性与性能;不能把矫形当成无限次返修。
参考来源
ASM Handbook, Volume 4E — Heat Treating of Nonferrous Alloys ASTM B661 — Heat Treatment of Magnesium Alloys