新闻资讯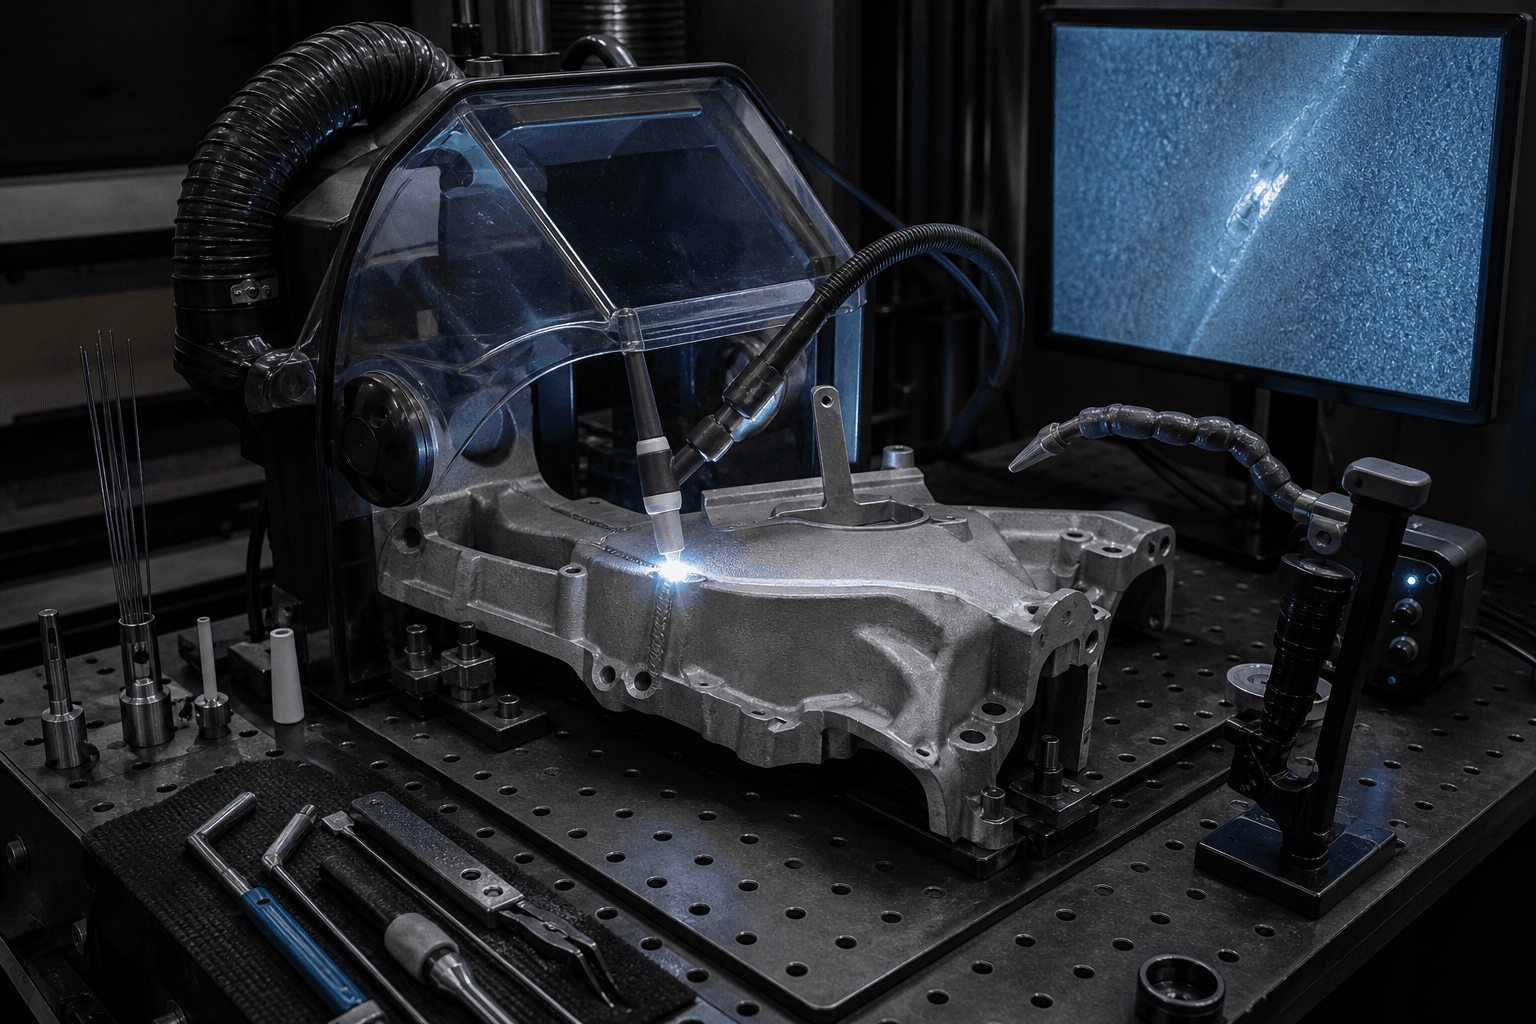
2026/8/7· 作者 Matrix Mg 技术团队· 审核 Matrix Mg 编辑团队
镁合金铸件能补焊吗?缺陷评估、返修工艺与放行边界
说明镁合金铸件补焊前如何确认牌号、缺陷类型、污染和受力区域,并从坡口、清洁、预热、焊接、热处理、无损检测与尺寸复验建立返修流程。
部分镁合金铸件可以补焊,但“能焊上”不等于可放行。气孔、缩孔、裂纹、油浸污染和未知牌号需要不同处置;位于高应力、密封、旋转或安全关键区域的缺陷,即使外观修平,也可能不允许返修。
先做返修决策,而不是先点弧
| 问题 | 决策意义 |
|---|---|
| 基材牌号和状态是否明确 | 决定焊丝、热输入与后续热处理 |
| 缺陷是孤立还是贯通/成群 | 决定能否完全去除和验证 |
| 区域是否关键承载或密封 | 决定规范是否允许返修 |
| 铸件是否吸油或被涂层污染 | 决定清洁、除气和再污染风险 |
| 原始铸造工艺与孔隙水平 | 决定加热后气孔和裂纹风险 |
如果无法识别材料、缺陷范围或服役载荷,默认补焊并不安全。
返修工艺应包含哪些步骤
先用机械方式完全去除缺陷并形成可清洁、可熔合的坡口;使用镁专用工具,避免钢、铜等异物污染。清洁后按批准的焊接工艺控制预热、保护气、焊丝、层间温度与热输入。长裂纹或薄壁件需安排焊接顺序和夹具,降低收缩变形。
补焊后必须重新验证
外观打磨只能证明表面平整。应按风险选择渗透、X 射线/CT、气密、尺寸、硬度、金相或机械性能。若零件需要热处理,必须确认补焊是在热处理前还是后,重复热循环是否改变基材状态,以及矫形和机加工余量是否足够。
哪些情况通常应更谨慎
- 未知成分或混合牌号旧件;
- 长期接触油、冷却液且无法彻底清洁的孔隙;
- 疲劳关键区、薄壁交界、轮毂或高速旋转件;
- 大面积分散孔隙,补焊范围不断扩大;
- 客户规范、适航/医疗或安全要求明确禁止返修;
- 缺乏合格焊工、WPS/PQR 或检测能力。
返修记录要追溯到单件
记录缺陷位置与尺寸、去除方法、焊丝批次、焊工、参数、预热/层间温度、检测结果、热处理和最终尺寸。返修次数应受限,不能反复补焊直到外观合格。
可以用颜色或火花识别镁合金牌号吗?
不可以作为可靠牌号依据。应使用材料证书、OES/实验室成分分析和零件历史进行确认。
参考来源
https://media.defense.gov/2014/Jun/20/2002655936/-1/-1/1/140620-N-ZZ182-6576.pdf AWS D17.1/D17.1M — Specification for Fusion Welding for Aerospace Applications