新闻资讯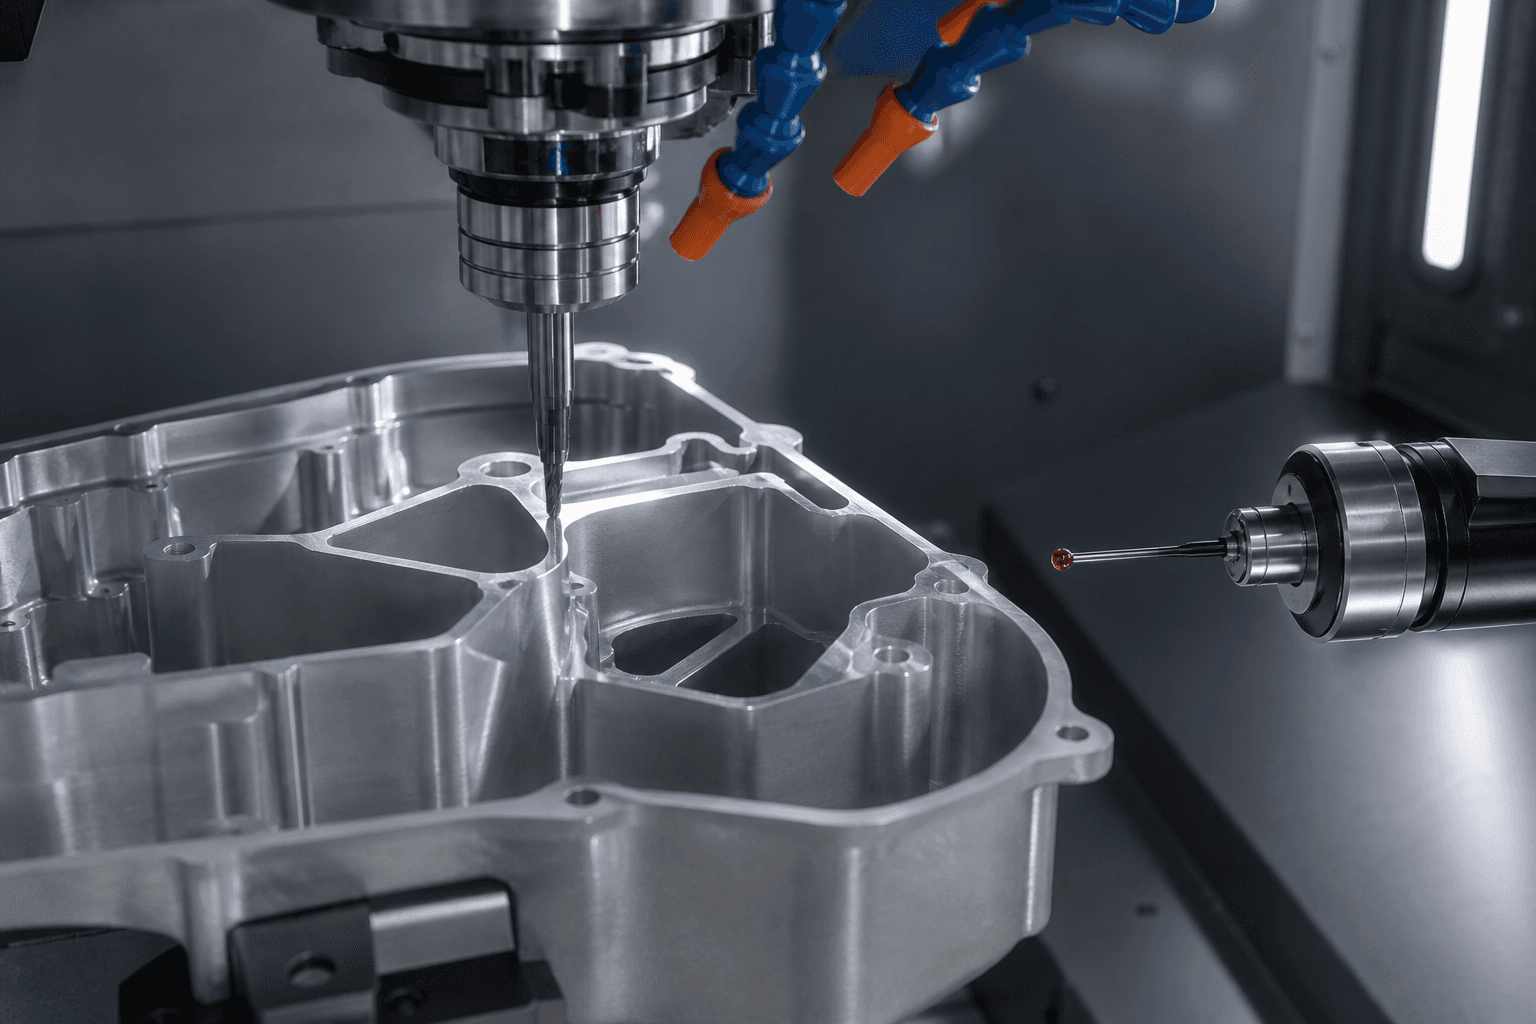
2026/8/7· 作者 Matrix Mg 技术团队· 审核 Matrix Mg 编辑团队
镁合金精密机加工怎么保证表面完整性?刀具、毛刺与检验
从刀具几何、切削热、排屑、装夹、毛刺、表面拉伤和残余应力说明镁合金精密机加工的表面完整性控制,并关联安全与涂装。
镁合金切削阻力较低,但“好切削”不等于容易获得稳定的功能表面。刀具磨损、粘屑、薄壁振动、毛刺、局部发热和清洗残留都会影响密封、疲劳、涂层与尺寸稳定性。精密加工要同时管理几何精度和表面完整性。
表面完整性包括什么
除了粗糙度,还应关注划伤、撕裂、折叠、毛刺、微裂纹、烧伤/变色、残余应力、表层变形和异物嵌入。对密封面、胶接面和疲劳关键区,不同缺陷的重要性不同,图纸应分区定义。
工艺窗口的核心变量
| 变量 | 影响方向 |
|---|---|
| 刀具材料与锋利度 | 钝刀增加发热、粘屑和毛刺 |
| 前角、后角和刃口 | 决定切削力、排屑与边缘质量 |
| 速度、进给和切深 | 共同影响热、振动与表面纹理 |
| 装夹与加工顺序 | 影响薄壁变形和残余应力释放 |
| 排屑与冷却方式 | 影响积屑、温升和安全 |
参数必须结合设备、刀具直径、壁厚和工序验证,不能复制一组“通用最佳值”。
毛刺和拉伤怎么排查
先确认缺陷是否随刀路、刀具寿命或材料方向重复;再检查刃口崩损、积屑瘤、刀具跳动、进退刀路径和薄壁支撑。只增加去毛刺工序会提高尺寸波动,并可能把锋利毛刺转化为折叠边或嵌入颗粒。
安全控制是工艺的一部分
镁切屑和细粉需要与其他金属分开收集,并按粒度、含液状态和当地安全要求管理。除尘、设备清洁、灭火介质和异常发热处置应经过 EHS 评估。本文不替代现场安全规程;可另参考站内的镁粉尘安全专题。
验收建议
- 功能面分区、粗糙度和允许纹理方向;
- 毛刺高度、倒角和边缘圆钝要求;
- 刀具寿命、首末件与换刀后的抽样;
- 清洗后离子、颗粒或有机残留标准;
- 涂装/胶接前的表面能或清洁度验证;
- 关键面必要的显微、轮廓或残余应力检查。
镁合金必须干式切削吗?
不能一概而论。干式、微量润滑或湿式方案都需结合设备安全、排屑、液体兼容性、后续清洗和质量验证选择。
参考来源
ASM Handbook, Volume 16 — Machining NFPA 484 — Combustible Metals