新闻资讯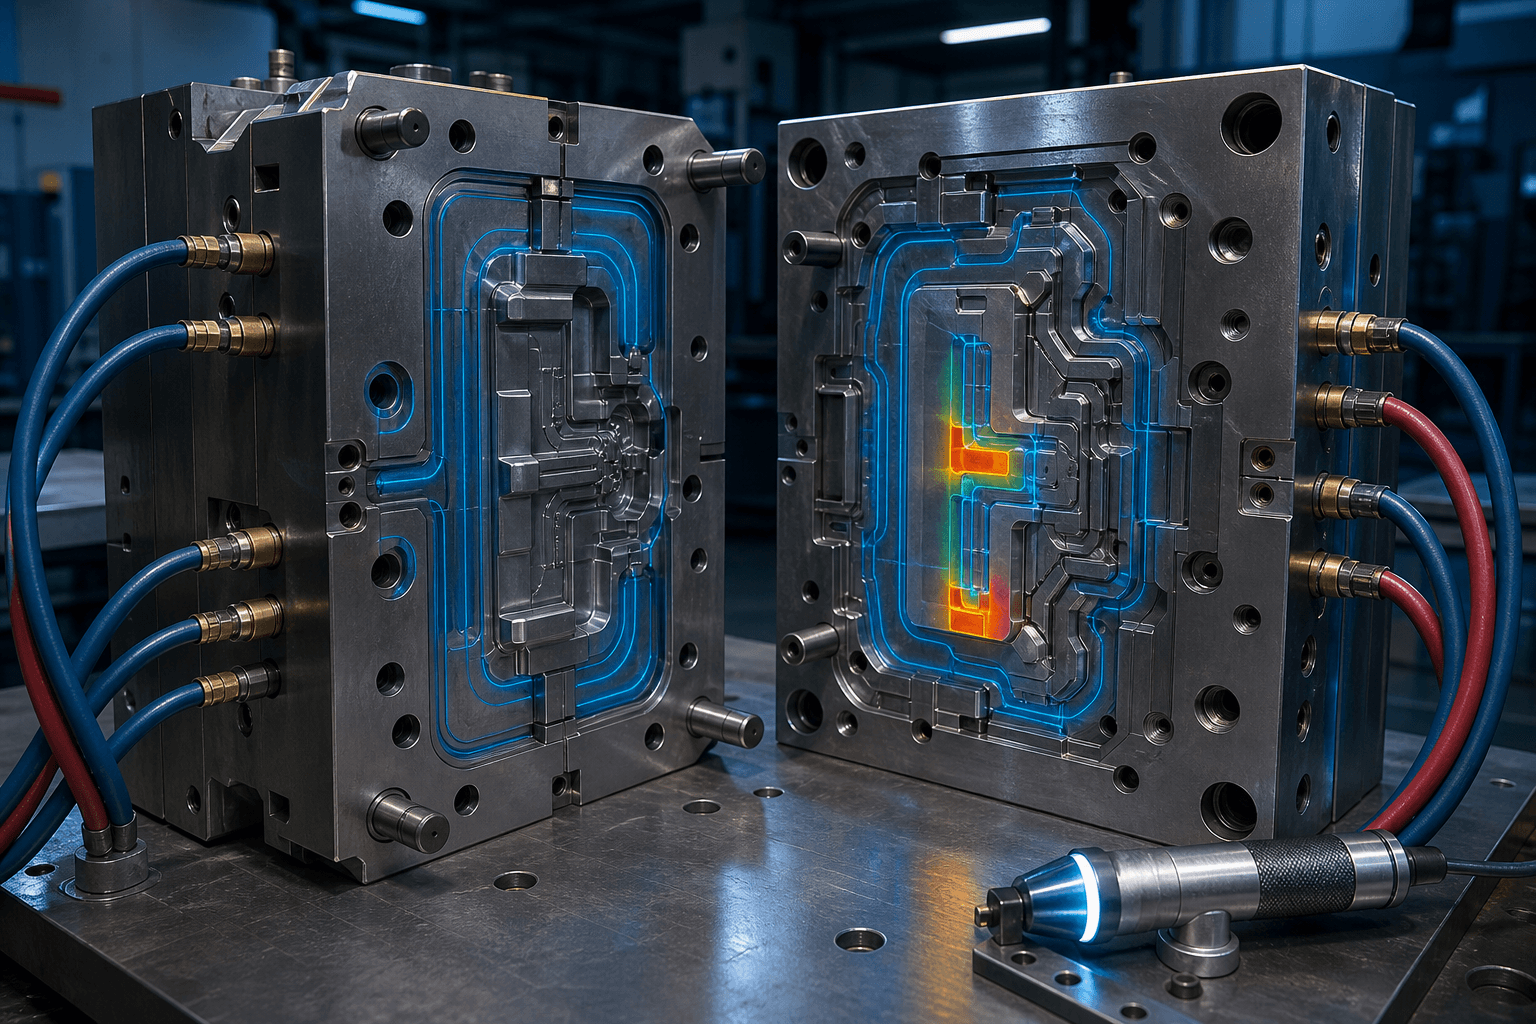
2026/8/7· 作者 Matrix Mg 技术团队· 审核 Matrix Mg 编辑团队
镁合金压铸模具如何做热平衡?模温、冷却与寿命管理
说明镁合金压铸模温分布、冷却回路、喷涂和循环节拍如何影响冷隔、粘模、缩孔与热疲劳,并给出模具寿命的监控和维护方法。
压铸模具“温度合格”不代表热平衡合格。一个平均温度可能掩盖浇口附近过热、深腔过冷、滑块温差和停机恢复不均。镁合金充型快、薄壁多,局部温差会迅速转化为冷隔、粘模、变形、缩孔或模具热疲劳。
热平衡要控制三件事
第一是空间分布:不同区域应在各自工艺窗口内,而不是追求全模同温。第二是循环稳定:开机、短停和连续生产时的温度轨迹应可重复。第三是热量进出平衡:熔体输入、喷涂冷却、模具传导和冷却回路必须匹配节拍。
常见温度异常与后果
| 异常 | 可能表现 | 优先检查 |
|---|---|---|
| 浇口或厚区过热 | 粘模、冲蚀、尺寸漂移、热裂纹 | 局部冷却、浇口速度、喷涂与材料 |
| 末端或薄壁过冷 | 冷隔、流痕、充填不足 | 预热、循环时间、喷涂量、浇排方向 |
| 左右模温失衡 | 翘曲、脱模不均、模穴差异 | 回路流量、堵塞、滑块接触和水垢 |
| 停机后温度波动 | 首批报废率高 | 重启程序、预热模次和首件隔离 |
模温怎么测才有意义
手持点温只能提供局部快照。更稳妥的做法是固定测点、规定测量时刻,并结合嵌入式热电偶、红外热像或回路流量温差。测点应覆盖浇口、厚大热节、最后充填区、滑块和长期发生缺陷的位置。
模具寿命不是只看开裂
浇口冲蚀、型腔塌角、顶针孔磨损、排气堵塞、分型面压伤和冷却水路结垢都会逐步改变过程。应把模次、维修内容、关键尺寸、表面状态、回路流量和缺陷趋势放在同一履历中。达到预警阈值时安排维护,比发生大面积飞边或停机后抢修更可控。
设计与维护清单
- 冷却回路是否靠近真正的热节,并可独立调节;
- 回路是否有流量、压差和泄漏监控;
- 深腔、细芯和滑块是否需要高导热镶件或专用冷却;
- 喷涂程序是否成为热平衡的一部分而非人工补偿;
- 修模、抛光或换镶件后是否重新确认模温和尺寸;
- 热裂纹是否按位置、长度和扩展速度分级管理。
模具越冷,节拍越快吗?
不是。过冷会延长喷涂残水挥发、增加冷隔并破坏充型;合理目标是稳定的局部温度窗口和最短合格循环。
参考来源
ASM Handbook, Volume 15 — Casting NADCA Die Materials Committee guidance