新闻资讯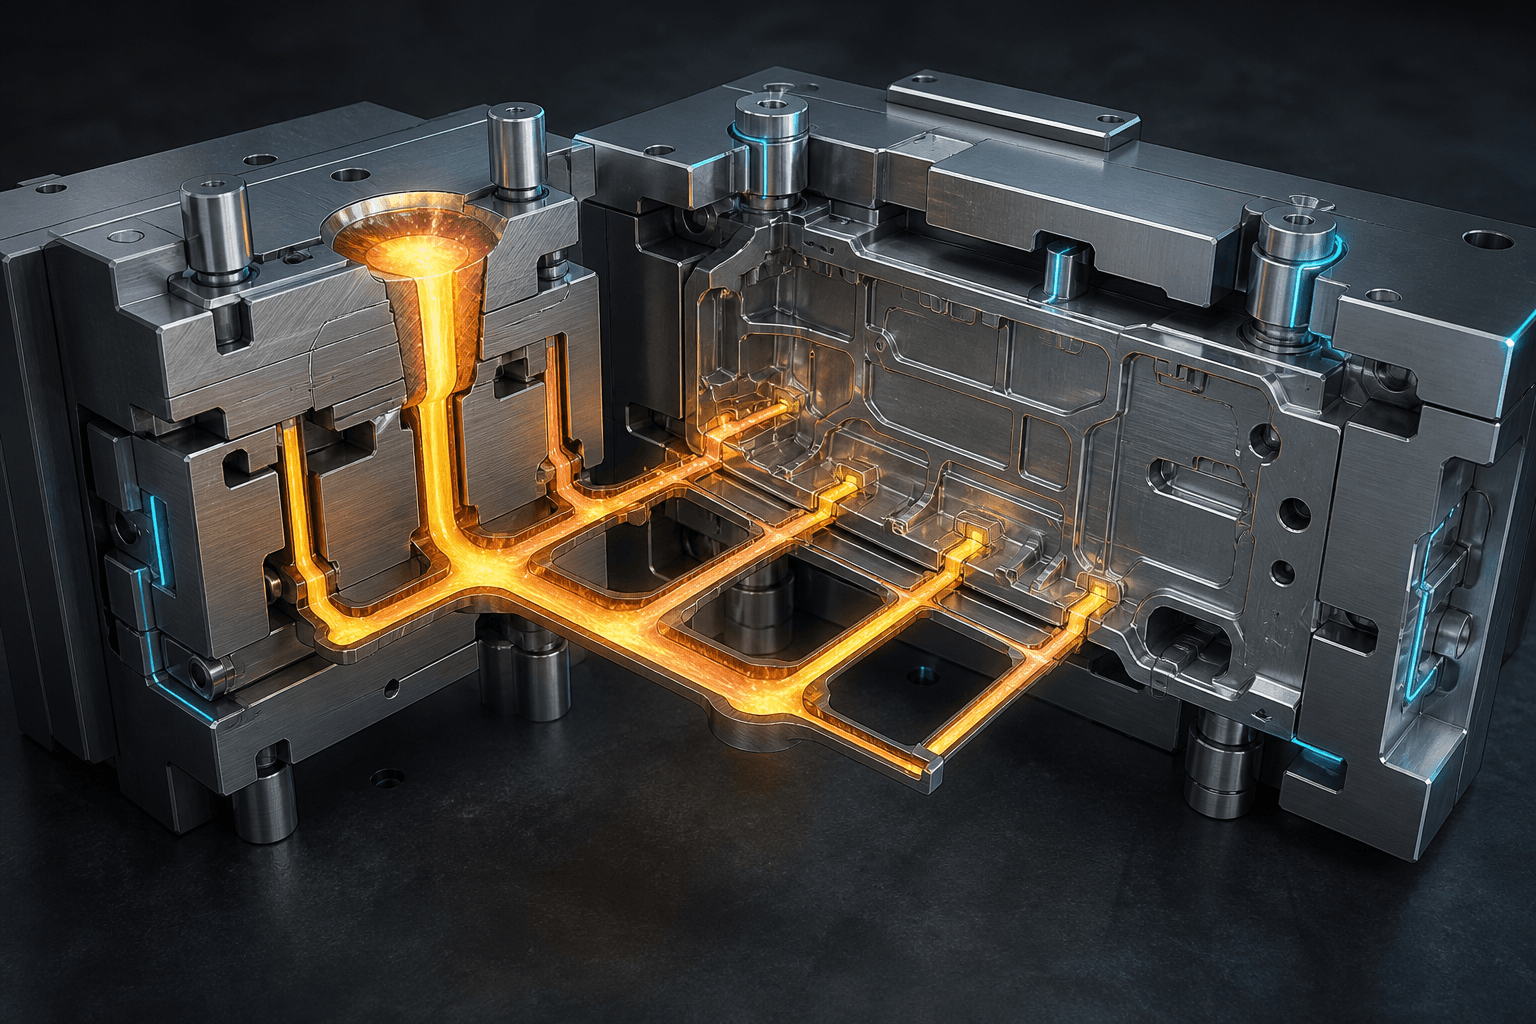
2026/8/7· 作者 Matrix Mg 技术团队· 审核 Matrix Mg 编辑团队
镁合金压铸浇道怎么设计?内浇口、溢流与排气验证指南
解释镁合金压铸直浇道、横浇道、内浇口、溢流槽和排气系统如何协同,给出从模流分析、短射到剖切和量产验证的浇排设计方法。
镁合金压铸的浇道设计不是把金属“送进型腔”这么简单。它要在极短时间内控制流动方向、汇流位置、空气排出、热量分布和压力传递。浇道、内浇口、溢流和排气必须作为一个系统设计;只放大某一处,可能同时制造新的湍流、冷隔或热节。
每个结构分别解决什么问题
| 结构 | 主要作用 | 设计错误的典型后果 |
|---|---|---|
| 横浇道 | 分配金属并稳定流向 | 流量失衡、提前汇流、温降过大 |
| 内浇口 | 控制进入型腔的速度与方向 | 冲刷、卷气、喷射或充型不足 |
| 溢流槽 | 接收冷料、氧化膜和末端金属 | 缺陷停留在产品区、最后充填位置失控 |
| 排气/真空 | 让气体在封口前离开 | 气孔、烧结堵塞、真空曲线异常 |
正确设计顺序
先用零件几何、壁厚、允许浇口位置和后加工区域确定期望的充型方向;再根据目标充型时间与设备能力分配浇口总面积;随后把最后充填区引向可切除的溢流和排气端。对多模穴或长流程薄壁件,要特别检查各支路到达时间是否一致。
模流分析用于比较方案,不应被当成最终证据。材料模型、换热系数、排气边界和喷涂状态如果与现场不一致,漂亮的流线图也可能误导。模拟结果至少要由短射样件、热像或温度数据、X 射线/CT 与缺陷位置图验证。
为什么溢流不是越多越好
溢流增加会提高料柄重量、切边负荷和回炉量,也可能改变局部热平衡。它应放在真实的末端充填和高风险汇流区域,并证明能把冷料与卷气带出产品区。排气截面则必须兼顾排出能力与防止金属喷出,并保持清洁和维护可达性。
开模前评审清单
- 浇口是否从厚区向薄区或按功能需求稳定推进;
- 两股金属前沿的汇流位置是否避开高应力、密封和外观区域;
- 最后充填区是否与溢流、真空阀位置一致;
- 切边后是否留下裂纹、变形或不可接受的浇口痕;
- 模具温度、冷却回路和喷涂是否会改变设计充型顺序;
- 模具修改前后是否保留短射、缺陷图和过程曲线对照。
出现气孔时,先加排气可以吗?
可以作为假设,但要先确认气孔来自卷气而非缩孔或脱模剂分解;否则增加排气未必有效。
参考来源
https://doi.org/10.1016/S0924-0136(00)00546-X https://www.magnesiumtechnology.com/files/mgdiecasting.pdf