新闻资讯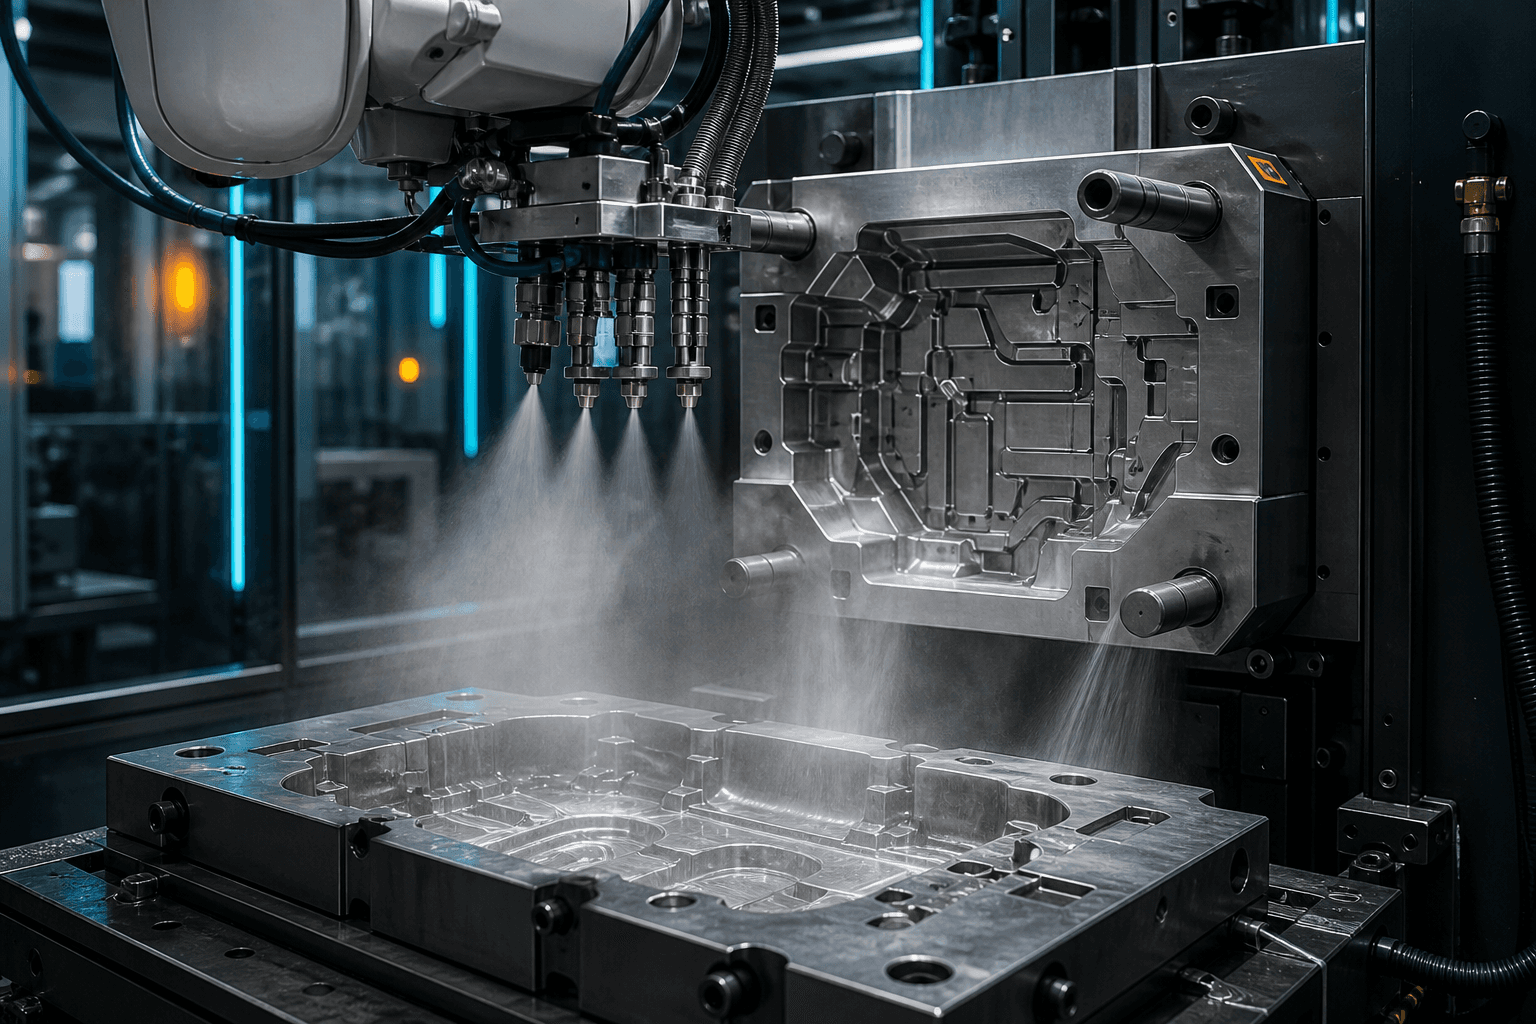
2026/8/7· 作者 Matrix Mg 技术团队· 审核 Matrix Mg 编辑团队
镁合金压铸脱模剂怎么用?喷涂、气孔与积碳排查指南
从脱模剂浓度、喷涂区域、雾化、模温、吹干和循环时间说明镁合金压铸的脱模与冷却控制,帮助排查气孔、积碳、粘模和涂装失效。
脱模剂在镁合金压铸中同时承担脱模、局部润滑和模具冷却作用,但“多喷一点更安全”往往会制造气孔、积碳、表面污染和后续涂层失效。稳定生产依赖的是受控浓度、受控落点和充分吹干,而不是操作员凭经验补喷。
四个最关键的控制量
| 控制量 | 失控后的常见问题 |
|---|---|
| 稀释浓度/原液状态 | 脱模不足、残留过多、批次波动 |
| 喷涂量与雾化 | 液滴过大、局部积液、型腔温降过度 |
| 喷涂位置与时间 | 关键区未覆盖、非必要区域积碳 |
| 吹气与挥发时间 | 水分或载体进入充型阶段,引发卷气与表面缺陷 |
为什么会出现气孔和黑斑
当液滴落在温度过低的型腔或深槽中,未充分蒸发的载体可能在充型时分解并产生气体;当温度过高或喷涂长期集中,固体组分又可能碳化和堆积。积碳会改变表面粗糙度、传热和排气截面,随后形成新的粘模、尺寸漂移和流痕。
怎样把喷涂变成可复制工艺
先通过热像确定真正需要冷却和润滑的位置,再用固定喷嘴、距离、角度、压力、流量和时间建立程序。配液应有电导率、折光或供应商推荐方法的浓度确认,并记录水质、温度和槽液更换。深腔和滑块需验证是否形成积液;吹气必须覆盖容易残留的区域。
与后处理的关系
脱模剂残留可能影响化成、喷粉、涂装和胶接。清洗线看似正常,并不代表污染已被完全去除。对高附着力或结构胶项目,应把脱模剂牌号、喷涂上限和表面清洁度纳入变更管理,并在湿热或腐蚀老化后验证。
排查顺序
- 冻结脱模剂批次、浓度、喷嘴程序和模温;
- 检查喷嘴堵塞、雾化和机器人轨迹;
- 观察型腔是否有积液、积碳或局部过冷;
- 对照气孔/黑斑位置与喷涂落点;
- 小步调整单一变量,验证脱模、孔隙和后处理;
- 将合格窗口写入配方并锁定权限。
可以完全不用脱模剂吗?
部分工艺可显著减少喷涂,但是否可行取决于模具涂层、合金、几何和顶出条件,必须用连续量产和模具磨损数据证明。
参考来源
NADCA Die Casting Defects — Causes and Solutions ASM Handbook, Volume 15 — Casting