新闻资讯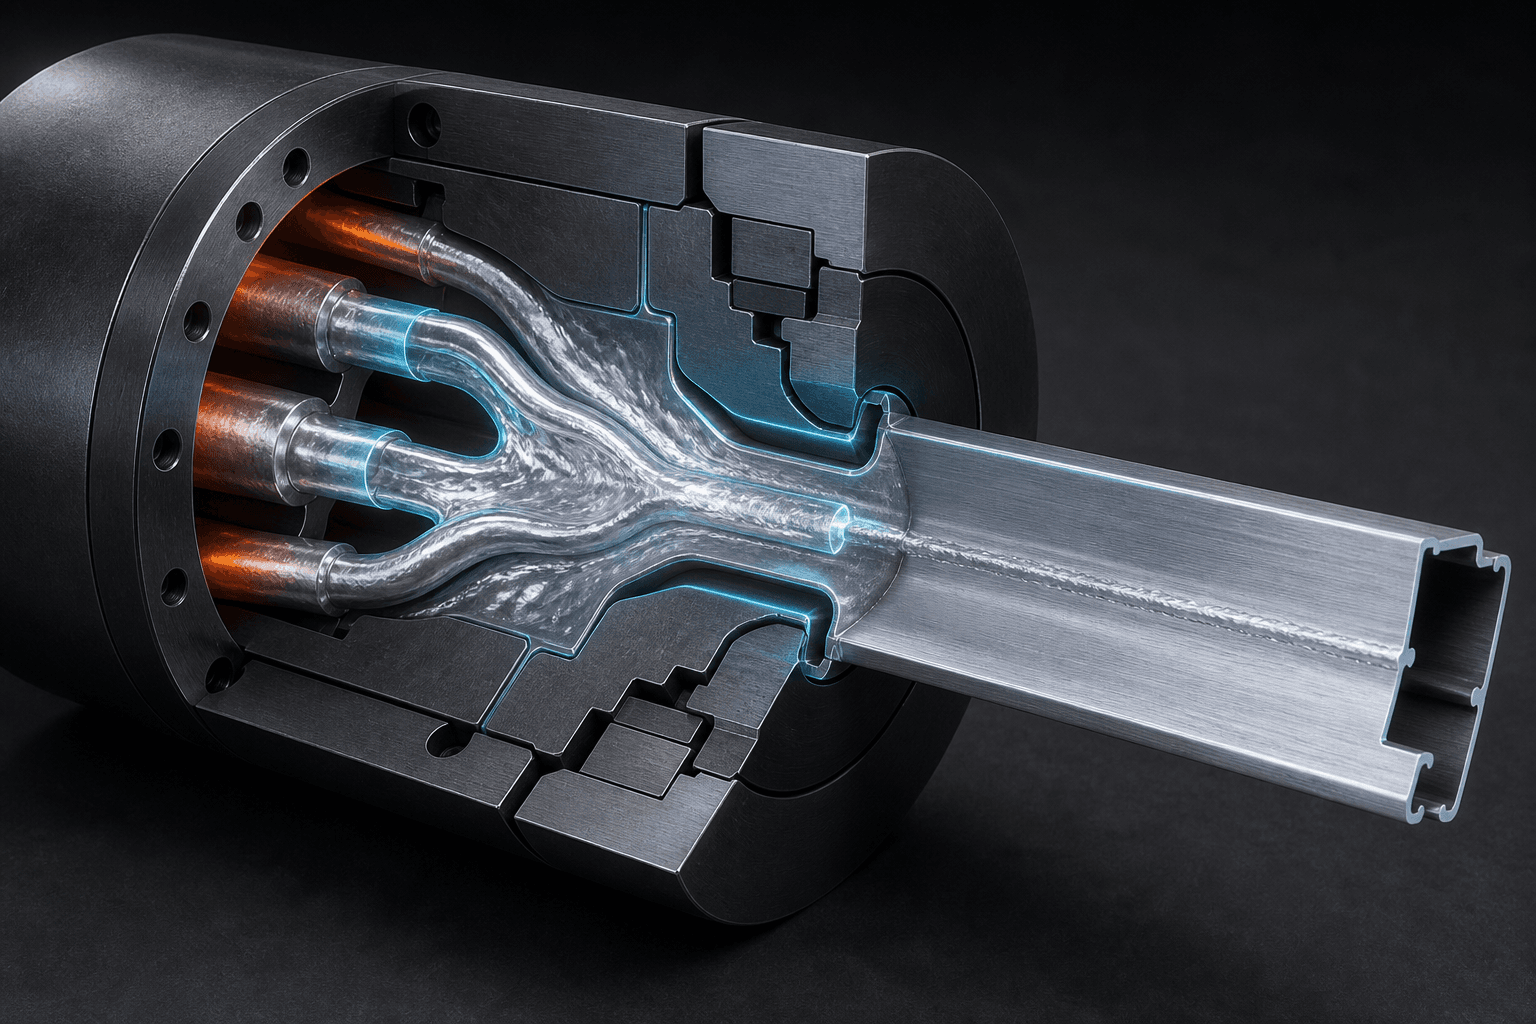
2026/8/7· 作者 Matrix Mg 技术团队· 审核 Matrix Mg 编辑团队
镁合金空心型材焊合缝可靠吗?分流模、组织与验证指南
解释镁合金分流模空心挤压中的金属分流与高压焊合,说明焊合缝位置、温度、挤压比、组织、无损检测和破坏性验证。
空心镁合金型材常通过分流模或桥式模生产:坯料被分成多股,绕过模桥后在焊合室内重新结合。因此截面上会存在纵向焊合缝。它不是熔焊焊缝,但也不能仅凭外观看不到就认定与母材完全等同。
焊合缝如何形成
金属流在高温、高静水压力和塑性变形下破坏原始表面膜并实现结合。焊合质量取决于焊合室压力、停留、温度、挤压比、速度、模桥与分流结构,以及坯料表面和氧化膜状态。
哪些因素容易让焊合变弱
- 焊合室压力或有效应变不足;
- 温度过低导致结合不充分,或过高引发组织与表面问题;
- 各股金属流量不平衡,焊合位置漂移;
- 坯料表面污染、氧化膜或夹杂被带入界面;
- 模具磨损、修模或速度变化改变局部流场;
- 后续弯曲、扩口或疲劳载荷正好作用于焊合缝不利方向。
怎么验证才可靠
先用金相确定焊合缝实际位置和组织,再在焊合缝与非焊合区域分别取样。验证项目可包括横向拉伸、剪切、弯曲、扩口、疲劳或断口分析,具体由零件载荷决定。常规超声或涡流能否发现不良结合,需用人工缺陷或已知失效样件证明检测能力,不能直接假设。
设计阶段可做什么
重要高应力区、螺孔、急弯和后续切削位置应避开不利焊合缝,或通过截面和模具设计控制其位置。若无法避开,应把真实焊合缝性能输入结构分析,而不是使用通用母材手册值。
采购文件要写清
- 允许的模具类型、分流口数量和焊合缝位置;
- 取样方向与母材/焊合缝分别的性能要求;
- 模具维修、换孔位和挤压参数变更后的再验证;
- 后续拉弯、扩口、焊接或机加工的工序顺序;
- 宏观腐蚀、金相、破坏性试验与抽样频率;
- 失效样件的断口与追溯要求。
实心型材就没有焊合问题吗?
实心截面通常不形成同类纵向焊合缝,但仍可能有流动不均、中心缺陷或夹杂,需按实际工艺验证。
参考来源
https://pure.tudelft.nl/ws/portalfiles/portal/47735872/Integrated_Physical_and_Numerical_Simulations_of_Weld_Seam_Formation_during_Extrusion_of_Magnesium_Alloy.pdf https://doi.org/10.1016/j.matdes.2022.111176