新闻资讯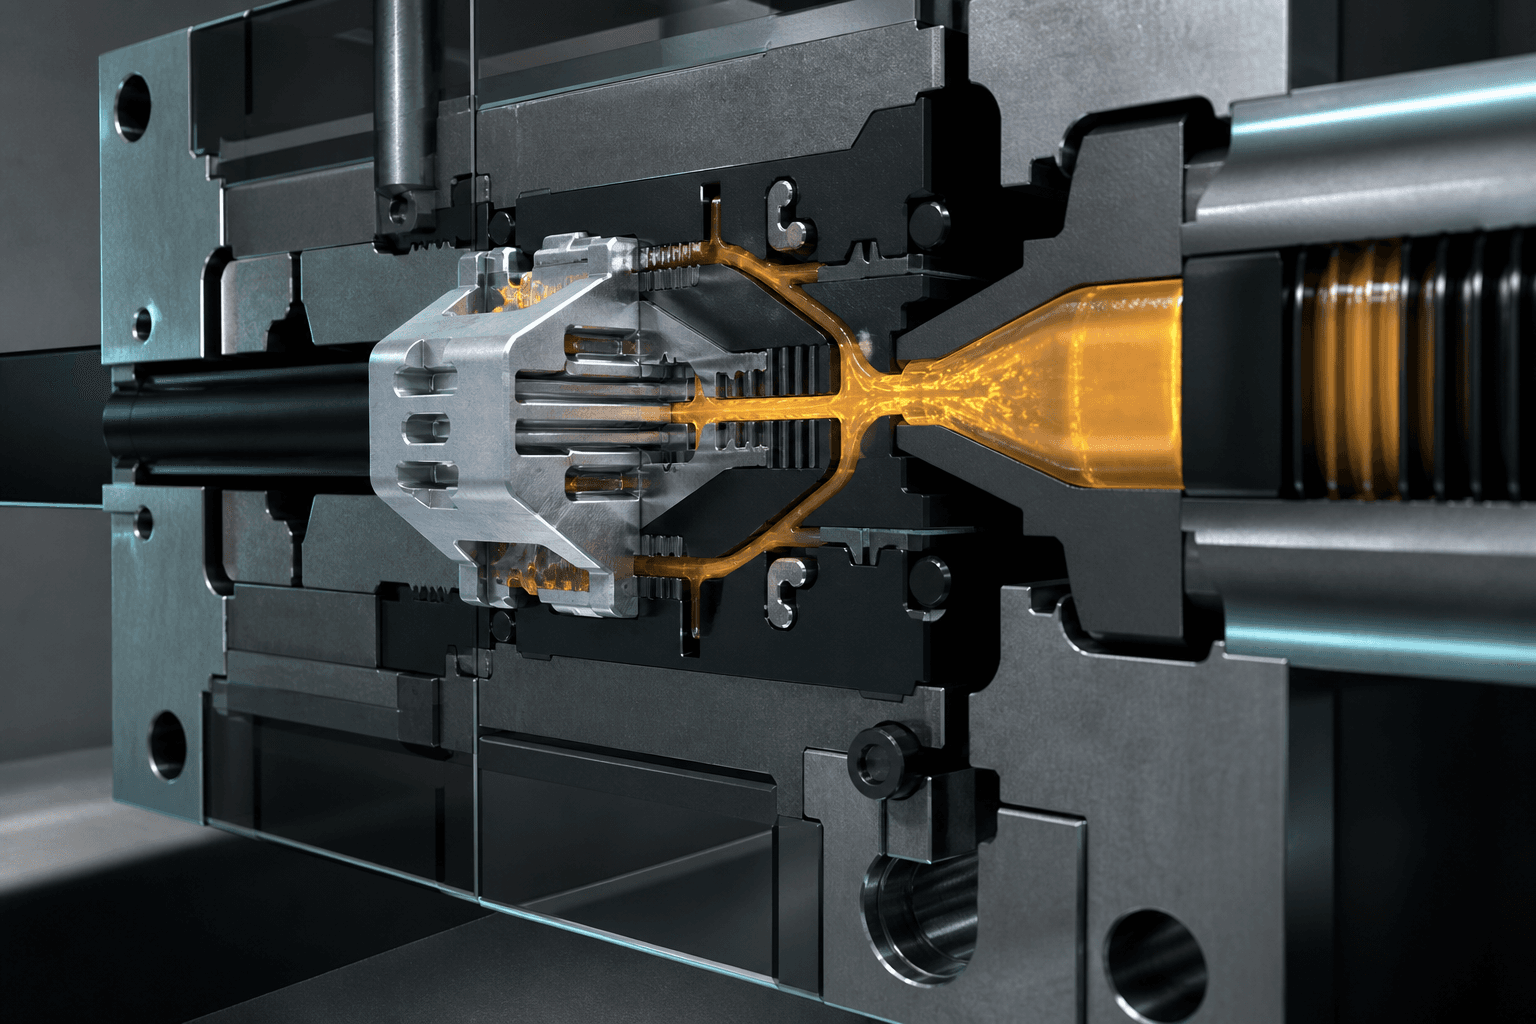
2026/8/7· 作者 Matrix Mg 技术团队· 审核 Matrix Mg 编辑团队
镁合金与塑料如何一体成形?嵌件注塑、锁合与腐蚀设计
介绍镁合金嵌件与塑料包覆成形的机械锁合、表面微结构、热膨胀、模内定位、密封、吸湿和电偶腐蚀设计及验证。
镁合金与工程塑料可以通过嵌件注塑或包覆成形组合成轻量、高集成零件,但塑料并不会天然牢固粘住镁。可靠连接通常依赖机械锁合、受控表面结构、粘接/底涂或多种机制组合,并同时解决热膨胀、注塑压力和长期湿热问题。
四种常见连接思路
| 方式 | 原理 | 设计重点 |
|---|---|---|
| 孔、槽、倒扣 | 塑料穿过或包住金属形成机械锁合 | 流动、强度、脱模与应力集中 |
| 激光/化学微结构 | 熔体进入微细凹槽形成咬合 | 清洁、结构一致性和腐蚀保护 |
| 底涂或胶接促进 | 提高界面化学结合 | 工艺寿命、耐湿热和材料相容 |
| 组合结构 | 宏观锁合加界面粘接 | 失效冗余与制造复杂度平衡 |
镁嵌件在模内会遇到什么
注塑压力可能让薄壁镁件变形或移动;高温熔体和模具循环会带来热应力;塑料收缩又可能在冷却后形成持续夹紧或剥离载荷。定位销、支撑面和浇口方向应避免让金属嵌件承受不必要冲击。
界面设计不能忽略水分
塑料吸湿、界面毛细通道和温度循环可能让水汽到达镁表面。若附近还有钢或铜嵌件,电解质会放大电偶腐蚀。应通过连续密封、兼容涂层、排水路径和受控金属接触设计,避免把水锁在界面内部。
验证路线
先对界面剪切、拉拔或剥离建立初始强度,再进行高低温循环、湿热、盐雾/循环腐蚀、介质浸泡和振动后复测。用 CT、剖切或染色渗透检查塑料是否充满倒扣、界面是否有空洞,以及金属是否因注塑变形。
开模前清单
- 镁合金、涂层与塑料熔体温度是否相容;
- 锁合结构是否允许塑料顺利充填和排气;
- 金属嵌件定位是否防错、可自动检测;
- 注塑收缩和金属热膨胀是否进入公差分析;
- 界面密封、排水和异种金属隔离是否完整;
- 返工、拆解与回收路线是否在设计初期考虑。
只做拉拔强度可以放行吗?
不够。实际失效可能是剥离、扭转、疲劳、温度循环或界面腐蚀,试验模式应覆盖服役载荷与环境。
参考来源
https://publica.fraunhofer.de/entities/publication/dcd9486d-3218-4c09-a9e8-f0e696b99596 ISO 19095 — Plastics — Evaluation of the Adhesion Interface Performance in Plastic-Metal Assemblies