新闻资讯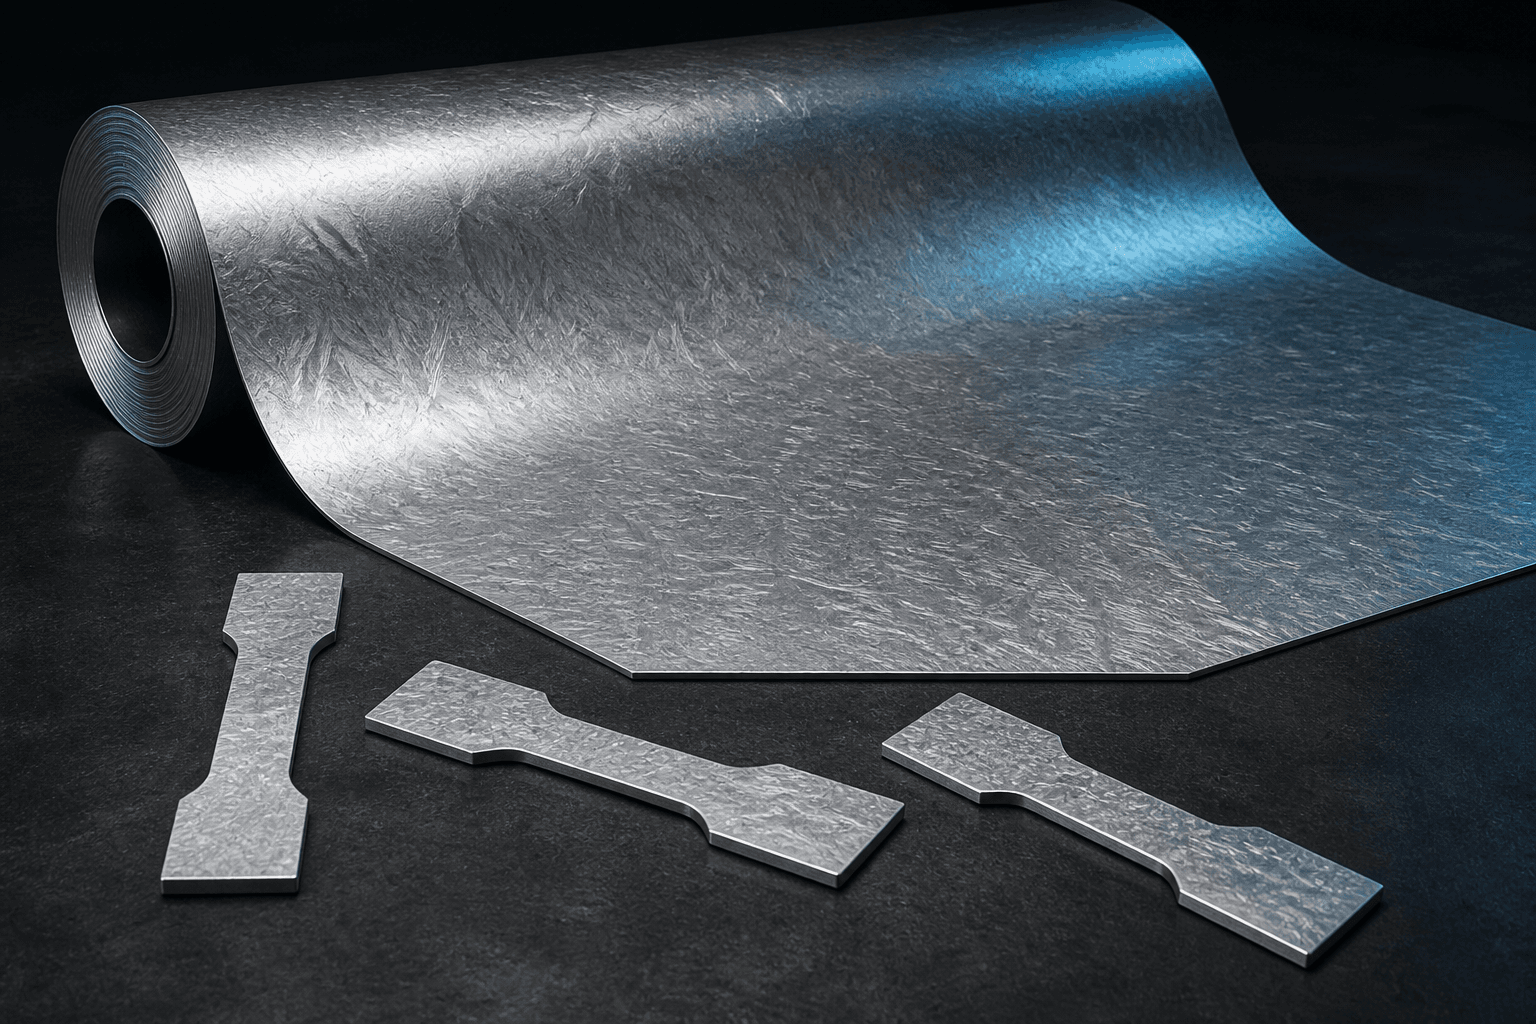
2026/8/7· 作者 Matrix Mg 技术团队· 审核 Matrix Mg 编辑团队
镁合金板材为何有方向性?轧制织构、各向异性与取样指南
解释镁合金轧制板材因六方晶体与织构产生的纵横向、厚向和拉压差异,说明图纸方向、取样、成形仿真和批次验收。
镁合金板材不能只用一个抗拉强度和延伸率代表所有方向。轧制会让晶粒取向形成织构,而镁的六方晶体滑移与孪生具有明显方向性,因此纵向、横向、45°方向、厚向以及拉伸与压缩响应都可能不同。
各向异性会影响什么
| 工程环节 | 可能影响 |
|---|---|
| 结构设计 | 不同取向的屈服、延伸、疲劳和缺口响应 |
| 弯曲/冲压 | 开裂方向、最小弯曲半径、回弹和耳高 |
| 机加工 | 残余应力释放与变形方向 |
| 来料验收 | 同批不同方向取样得到不同结果 |
| 失效分析 | 裂纹路径与载荷方向的匹配 |
图纸必须保留轧制方向
如果零件从板材套裁,采购图和下料程序应标记轧制方向。供应商换排样方向可能提高材料利用率,却同时改变弯曲、疲劳或变形表现。对关键件,应把方向作为特殊特性管理,并在余料和零件上保留可追溯标识。
取样怎么写才不会争议
材料规范通常会规定取样位置和方向,但零件验证还需根据实际载荷补充纵向、横向或 45°试样。弯曲试验要说明弯曲轴与轧制方向的关系;疲劳、压缩和断裂试验同样要明确方向。厚板还应关注表层、中心和厚向性能差异。
仿真不能默认各向同性
当成形量大、回弹敏感或结构处于多轴载荷时,简单各向同性材料卡可能低估方向差异。应使用与牌号、状态、厚度和温度匹配的应力—应变数据,并用实际零件的弯曲、拉深或成形极限试验校准。
采购与生产清单
- 牌号、状态、厚度和轧制方向标识;
- 纵向、横向及必要的 45°性能;
- 拉伸、压缩、弯曲和疲劳的取样方向;
- 套裁、翻面和替代料的变更审批;
- 热处理或矫平前后的织构与尺寸稳定性;
- 材料证书数据与实际板件取样的关联。
转 90°下料一定会出问题吗?
不一定,但它改变了材料方向与载荷/弯曲的关系。必须用目标零件或代表性试样验证,不能当作无影响的排版调整。
参考来源
ASTM B90/B90M — Magnesium-Alloy Sheet and Plate ASM Handbook, Volume 14B — Sheet Forming